


Poboljšanje čvrstoće kalupa za inzulin šprice je presudno za osiguranje kvalitete i izdržljivosti konačnog proizvoda. Kao dobavljač kalupa za insulinski špric, razumijemo važnost pružanja visokih kalupa koji mogu izdržati strogosti proizvodnog procesa. U ovom blogu istražit ćemo nekoliko ključnih strategija za poboljšanje snage kalupa sa inzulinom.
Izbor materijala
Prvi i najosnovniji korak u poboljšanju čvrstoće kalupa za inzulin izbora odabire prave materijale. Visok - kvalitetni čelici za alat često su preferirani izbor za proizvodnju kalupa. Materijali poput P20, H13 i S7 nude izvrsna mehanička svojstva, uključujući visoku tvrdoću, žilavost i otpor nošenju.
P20 Steel je pre - očvrsnute plastični čelik kalupa koji je lako stroj i ima dobru poliranje. Pogodan je za aplikacije u kojima kalup ne zahtijeva izuzetno veliku tvrdoću ili žilavost. Za pse P20 može biti opcija P20 - efektivna opcija, posebno za nisku proizvodnju glasnoće.
H13 Čelik, s druge strane, je vrući - radni alat koji je poznat po visokoj toplotnom otpornošću na umora i žilavosti. Može izdržati visoke temperature i ponoviti termički biciklizam tijekom postupka ubrizgavanja. H13 je idealan za plijesni uzori u obliku zvuka koji se koriste u visokoj proizvodnji, jer može održavati svoju čvrstoću i dimenzijsku stabilnost u dužem periodu.
S7 čelik je šok - otporan na alatni čelik s odličnim utjecajem žilavosti. Manje je sklona pucanju pod visokim uvjetima stresa, što ga čini dobar izbor za složene dizajne kalupa za inzulinske špriceve.
Prilikom odabira materijala za inzulin kalup sa špricem, također je važno razmotriti reputaciju dobavljača i kontrolu kvalitete čelika. Pouzdan proizvođač čelika osigurat će da materijal ispunjava potrebne specifikacije i ima dosljednu svojstva u cijeloj seriji.
Toplotni tretman
Jednom kada je odabran materijal za insulinski plijesan, pravilno je važno za postizanje željene čvrstoće. Procesi za toplinsku obradu kao što su gašenje i kaljenje mogu značajno poboljšati tvrdoću i žilavost kalupa.
Quaching uključuje zagrijavanje kalupa na visoku temperaturu, a zatim je brzo hladi u gašenju medija, poput ulja ili vode. Ovaj proces čini tvrdu martenzitnu strukturu na čeliku, što povećava njegovu tvrdoću. Međutim, sama gašenje može učiniti čeličnim krhkom. Stoga se kaljenje obično izvodi nakon gašenja.
Kaljenje uključuje zagrijavanje ugašenog kalupa na nižu temperaturu i držanje je za određeni period. Ovaj proces ublažava unutrašnje naprezanje generirane tijekom gašenja i poboljšava žilavost čelika. Temperatura i vremenu potrebno je pažljivo kontrolirati kako bi se postigla optimalna ravnoteža između tvrdoće i žilavosti.
Na primjer, za H13 čelični plijen za špric, tipična gašenje temperature može biti oko 1020 - 1050 ° C, nakon čega slijedi temperamentu na 550 - 650 ° C nekoliko sati. Točni parametri toplotnog obrade ovisit će o specifičnim zahtjevima kalupa i korištenom materijalu.
Optimizacija dizajna
Dizajn kalupa za insulinski špric takođe reprodukuje značajnu ulogu u svojoj snazi. Plijes - dizajniran kalup može ravnomjerno rasporediti naprezanja tijekom procesa ubrizgavanja, smanjujući rizik od neuspjeha.
Jedan važan aspekt optimizacije dizajna je debljina zida kalupa. Neravnomena debljina zida može dovesti do koncentracija stresa, što može prouzrokovati pucanje ili deformaciju. Stoga bi zid debljina kalupa za insulinski špric treba biti što je moguće ujednačeno. Ako postoje područja u kojima treba promijeniti debljinu stijenke, glatki prijelazi treba koristiti za minimiziranje koncentracija stres.
Drugi razmatranje dizajna je upotreba rebara i gusseta. Rebra i gussete mogu povećati krutost kalupa bez značajnog povećanja težine. Oni se mogu strateški smjestiti u područja u kojima će plijesni vjerovatno doživjeti visoke strese, poput šupljina ili kapija.
Dizajn vrata je također presudan za čvrstoću kalupa za insulinski špric. Dobro - dizajnirana kapija može osigurati pravilno punjenje kalupske šupljine i smanjiti pritisak na kalup. Različite vrste kapija, poput direktnih kapija, bočnih kapija i primorske kapije, imaju svoje prednosti i nedostatke. Izbor dizajna vrata trebao bi se temeljiti na specifičnim zahtjevima inzulinske šprice i postupku oblikovanja.
Površinski tretman
Površinski tretman može poboljšati snagu i performanse plijesni inzulinske špriceve. Jedan zajednički način obrade površine je nitriding. Nitriding uključuje difuzni azot u površinu čelika da formira tvrd nitrovni sloj. Ovaj sloj može poboljšati otpornost na habanje, otpornost na koroziju i snagu umor kalupa.
Postoje različite vrste procesa nitriža, poput plinske nitridske, plazme nitridske i soli - kupatilo. Gas Nitridiranje je široko korištena metoda koja može proizvesti relativno gust i ujednačen nitrovni sloj. Plazma nitrid, s druge strane, nudi bolju kontrolu nad procesom nitriranja i može proizvesti teže i više trošenja - otpornog sloja.
Druga opcija za obradu površine je premazivanje. Premazi kao što su titanijum nitrid (TIN), titanijum karbonitrid (TICN) i dijamant - poput ugljenika (DLC) može se nanositi na površinu kalupa za poboljšanje njegovih performansi. Ovi premazi mogu smanjiti trenje, povećati tvrdoću i poboljšati svojstva izdanju kalupa.
Kontrola kvaliteta
Kontrola kvaliteta je u toku proces koji je neophodan za osiguranje snage kalupa sa inzulinom. Iz inspekcije materijala do konačnog testiranja kalupa, svaki korak procesa proizvodnje treba pažljivo pratiti.
Prije nego što se materijal koristi za proizvodnju kalupa, treba ga pregledati za njen hemijski sastav, tvrdoća i druga svojstva. Neistraktivne metode ispitivanja, poput ultrazvučnog testiranja i testiranja magnetnih čestica, mogu se koristiti za otkrivanje bilo kakvih unutarnjih oštećenja u čeliku.
Tijekom postupka obrade, dimenzionalna točnost kalupa treba redovno provjeravati. Koordiniraju mjerne mašine (CMMS) mogu se koristiti za mjerenje dimenzija plijesni s visokom preciznošću. Sva odstupanja od specifikacija dizajna trebaju se odmah ispraviti.
Nakon pročišćavanja topline i procesa obrade površina, treba testirati tvrdoća i površinska svojstva kalupa. Testiranje tvrdoće može se izvršiti pomoću metoda poput testiranja Concwell tvrdoće ili testiranje tvrdoće. Površinska hrapavost i debljina premaza mogu se također mjeriti kako bi se osiguralo da ispunjavaju zahtjeve.

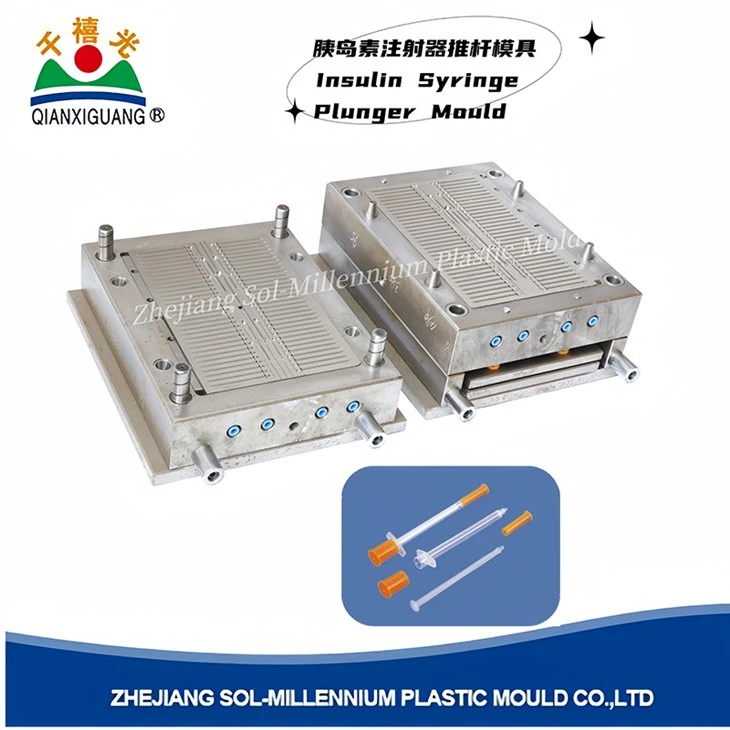
Konačno, montirani kalup za insulinski špric treba testirati u stvarnoj zajednici za ubrizgavanje. Kalup treba pokrenuti za određeni broj ciklusa koji će provjeriti za sve znakove habanja, pucanja ili drugih nedostataka. Ako se otkriju bilo koji problemi, kalup treba popraviti ili redizajnirati.
Zaključak
Poboljšanje čvrstoće kalupa za inzulinske šprice zahtijeva sveobuhvatan pristup koji uključuje odabir materijala, termička obrada, optimizaciju dizajna, površinsko obradu i kontrolu kvalitete. Slijedeći ove strategije, možemo pružiti visoke kalupe za špricu za žaru u čvrstoću koji mogu udovoljiti zahtjevnim zahtjevima industrije medicinske uređaje.
Kao dobavljač kalupa za insulinske špriceve, posvećeni smo pružanju naših kupaca najboljim proizvodima kvalitete. Nudimo širok spektar kalupa, uključujućiPlut za pljusak za insulin špric,Kalup za brtvu sa insulinom, iKalup za bačvu za insulinski špric. Ako ste zainteresirani za naše proizvode ili imate bilo kakvih pitanja o poboljšanju snage kalupa za insulinski špric, slobodno nas kontaktirajte za nabavku i daljnju raspravu.
Reference
- "Priručnik za izradu alata i die" by George E. Dieter
- "Priručnik za brizganje" OO OO OLAJIDE
- Različiti tehnički papiri na svojstvima čeličnih alata i procesi toplotne obrade.